




آیا برش های حلقوی برای مواد ضخیم مناسب هستند؟
 Oct 30, 2025|
من به عنوان یک تامین کننده باتجربه برش های حلقوی، با سوالات متعددی در مورد مناسب بودن این ابزارها برای مواد ضخیم مواجه شده ام. این وبلاگ قصد دارد به طور جامع به این موضوع بپردازد و دانش مورد نیاز برای تصمیم گیری آگاهانه برای عملیات برش را در اختیار شما قرار دهد.
آشنایی با کاتر حلقوی
کاترهای حلقوی مته های تخصصی هستند که برای برش سوراخ کارآمد و دقیق در مواد مختلف طراحی شده اند. برخلاف متههای پیچشی سنتی که مواد را از مرکز سوراخ خارج میکنند، برشهای حلقوی برشی حلقهای شکل در اطراف ایجاد میکنند و یک هسته جامد در وسط باقی میگذارند. این طراحی به طور قابل توجهی زمان برش را کاهش می دهد و به قدرت کمتری نیاز دارد و آنها را به یک انتخاب محبوب در بسیاری از کاربردهای صنعتی تبدیل می کند.
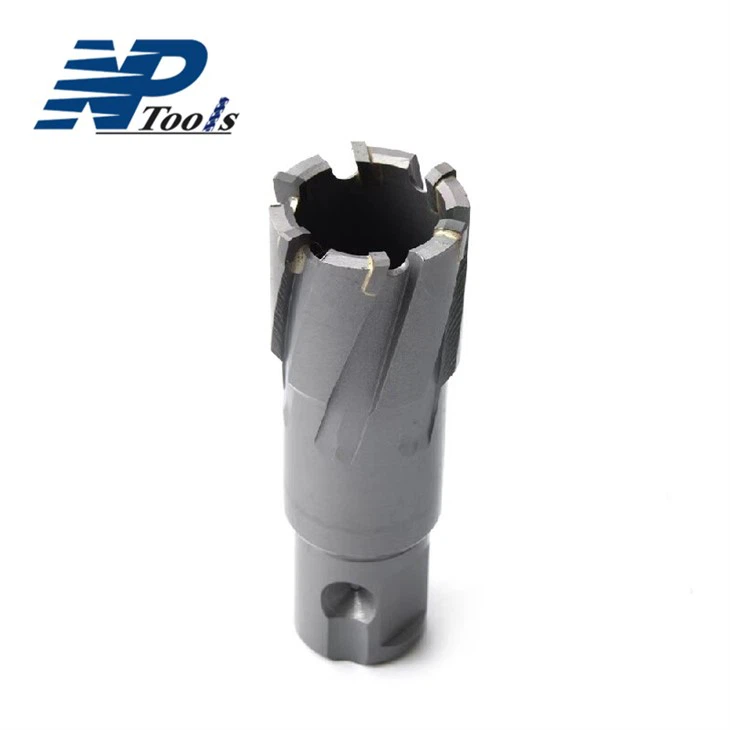
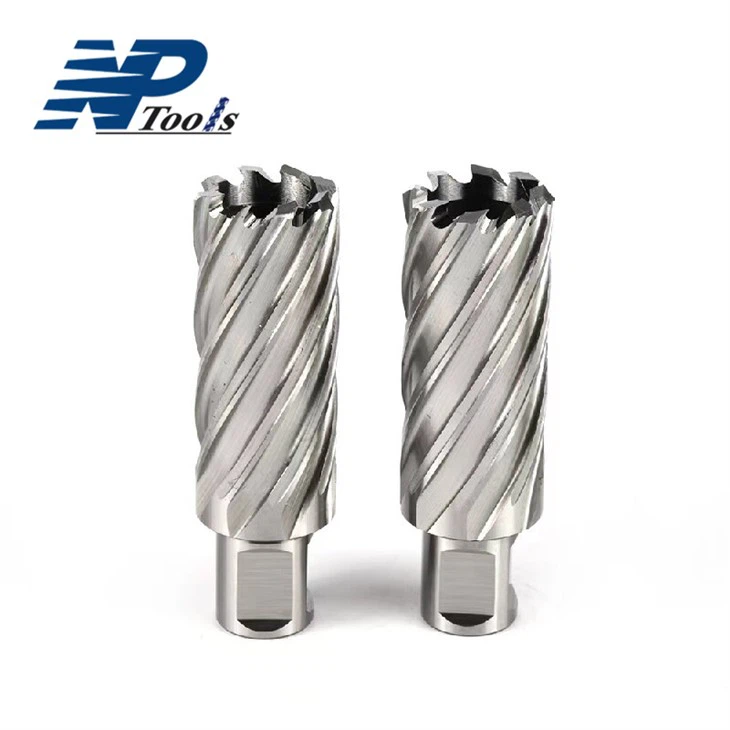
دو نوع اصلی برش حلقوی وجود دارد:برش حلقوی TCTوبرش حلقوی HSS. برش های حلقوی TCT (Tungsten Carbide Tipped) دارای یک نوک کاربید هستند که بر روی بدنه فولادی با سرعت بالا لحیم شده است. این برشها سختی، مقاومت در برابر سایش و مقاومت در برابر حرارت را ارائه میدهند و برای برش مواد سخت مانند فولاد ضد زنگ، چدن و آلیاژهای با مقاومت بالا مناسب هستند. از طرف دیگر، برش های حلقوی HSS (فولاد پرسرعت) کاملاً از فولاد پرسرعت ساخته شده اند که چقرمگی و انعطاف پذیری خوبی را فراهم می کند. آنها معمولاً برای برش مواد نرم تر مانند فولاد ملایم، آلومینیوم و چوب استفاده می شوند.
مزایای استفاده از برش حلقوی برای مواد ضخیم
1. کارایی
یکی از مزایای اولیه استفاده از برش های حلقوی برای مواد ضخیم، کارایی بالای آنها است. عمل برش حلقه ای به برش اجازه می دهد تا مواد را سریعتر از مته های سنتی حذف کند و زمان برش را به میزان قابل توجهی کاهش دهد. این به ویژه هنگام کار با مواد ضخیم مفید است، جایی که حفاری می تواند یک فرآیند زمان بر باشد. به عنوان مثال، هنگام سوراخ کردن یک سوراخ به قطر 1 اینچ در یک صفحه فولادی ضخیم 1 اینچی، یک برش حلقوی می تواند کار را در کسری از زمانی که یک مته پیچشی طول می کشد، تکمیل کند.
2. دقت
برش های حلقوی به دلیل دقت عالی خود شناخته شده اند. طراحی کاتر تضمین می کند که سوراخ با حداقل انحراف از قطر و عمق مورد نظر برش داده شود. این هنگام کار با مواد ضخیم بسیار مهم است، زیرا هر گونه خطا در اندازه یا محل سوراخ می تواند منجر به دوباره کاری پرهزینه یا حتی رد محصول نهایی شود. علاوه بر این، هسته جامد باقی مانده در وسط سوراخ، نقطه مرجعی را برای عملیات بعدی، مانند ضربه زدن یا غرق کردن، فراهم می کند.
3. کاهش نیازهای برق
در مقایسه با مته های سنتی، برش های حلقوی برای کارکردن به قدرت کمتری نیاز دارند. این به این دلیل است که آنها فقط باید حلقه بیرونی مواد را برش دهند، نه اینکه کل هسته را جدا کنند. در نتیجه، برشهای حلقوی را میتوان با ماشینهای حفاری کوچکتر و قابل حملتر استفاده کرد و آنها را به گزینهای همهکارهتر برای برنامههای کاربردی در محل یا موبایل تبدیل میکند. این همچنین منجر به کاهش مصرف انرژی و کاهش هزینه های عملیاتی در طول زمان می شود.
4. عمر ابزار طولانی تر
برش های حلقوی برای مقاومت در برابر سختی های برش مواد ضخیم طراحی شده اند. استفاده از مواد با کیفیت بالا و تکنیک های ساخت پیشرفته تضمین می کند که برش ها دوام و مقاومت در برابر سایش عالی دارند. به ویژه برش های حلقوی TCT می توانند لبه برش خود را برای مدت طولانی حفظ کنند، حتی در هنگام برش مواد سخت و ساینده. این امر دفعات تعویض ابزار را کاهش می دهد و در دراز مدت در زمان و هزینه شما صرفه جویی می کند.
عواملی که هنگام استفاده از برش های حلقوی برای مواد ضخیم باید در نظر گرفت
1. نوع مواد
نوع مواد برش خورده یکی از مهم ترین عواملی است که در استفاده از برش های حلقوی باید در نظر گرفته شود. مواد مختلف دارای سختی، چقرمگی و سایندگی متفاوتی هستند که می تواند بر عملکرد و طول عمر کاتر تأثیر بگذارد. به عنوان مثال، برش فولاد ضد زنگ نیاز به یک کاتر با مقاومت در برابر حرارت و مقاومت در برابر سایش بالا دارد، در حالی که برش آلومینیوم نیاز به کاتری با خواص تخلیه تراشه خوب دارد. برای اطمینان از نتایج بهینه، انتخاب نوع مناسب برش برای مواد خاصی که با آن کار می کنید ضروری است.
2. اندازه و هندسه برش
اندازه و هندسه کاتر حلقوی نیز نقش مهمی در عملکرد آن هنگام برش مواد ضخیم دارد. قطر کاتر باید بر اساس اندازه سوراخی که باید برش دهید انتخاب شود، در حالی که طول کاتر باید به اندازه ای باشد که به کل ضخامت مواد نفوذ کند. علاوه بر این، هندسه کاتر، مانند تعداد دندانه ها، زاویه چنگک، و زاویه تسکین، می تواند بر نیروی برش، شکل گیری تراشه و پرداخت سطح تأثیر بگذارد. مهم است که یک کاتر با اندازه و هندسه مناسب برای کاربرد خود انتخاب کنید تا بهترین نتیجه را به دست آورید.
3. برش سرعت و نرخ خوراک
سرعت برش و نرخ تغذیه دو پارامتر حیاتی هستند که هنگام استفاده از برش های حلقوی برای مواد ضخیم باید به دقت کنترل شوند. سرعت برش به سرعت چرخش کاتر بر حسب دور در دقیقه (RPM) اشاره دارد، در حالی که نرخ تغذیه به سرعت پیشروی کاتر به داخل ماده بر حسب اینچ در هر دور (IPR) اشاره دارد. سرعت برش بهینه و نرخ تغذیه به عوامل مختلفی از جمله نوع ماده، اندازه برش و قدرت دستگاه بستگی دارد. استفاده از سرعت برش یا نرخ تغذیه اشتباه می تواند منجر به عملکرد ضعیف برش، سایش زودرس ابزار یا حتی شکستن ابزار شود. توصیه می شود برای تعیین سرعت برش و نرخ تغذیه مناسب برای کاربرد خاص خود، با دستورالعمل های سازنده یا متخصص ابزار برش مشورت کنید.
4. خنک کننده و روانکاری
هنگام برش مواد ضخیم با برش های حلقوی، خنک کاری و روانکاری مناسب ضروری است. فرآیند برش مقدار قابل توجهی گرما تولید می کند که می تواند باعث گرم شدن بیش از حد برش و از دست دادن لبه برش خود شود. خنک کاری و روانکاری به دفع گرما، کاهش اصطکاک و بهبود تخلیه تراشه کمک می کند و در نتیجه عمر ابزار را افزایش می دهد و عملکرد برش را بهبود می بخشد. انواع مختلفی از خنک کننده ها و روان کننده ها در دسترس هستند، از جمله خنک کننده های محلول در آب، روان کننده های مبتنی بر روغن و اسپری های برش خشک. انتخاب مایع خنک کننده یا روان کننده به نوع ماده، نوع برش و شرایط برش بستگی دارد. استفاده از خنک کننده یا روان کننده مناسب و استفاده صحیح از آن برای اطمینان از نتایج بهینه بسیار مهم است.
مطالعات موردی
مطالعه موردی 1: برش صفحات فولادی ضخیم
یک شرکت تولیدی وظیفه حفاری چندین سوراخ در صفحات فولادی با ضخامت 2 اینچ را برای یک پروژه ساختمانی داشت. در ابتدا از مته های پیچشی سنتی استفاده می کردند، اما دریافتند که فرآیند حفاری کند و ناکارآمد است و مته ها اغلب به سرعت فرسوده می شوند. پس از مشورت با تیم ما، آنها تصمیم گرفتند به برش های حلقوی TCT روی بیاورند. کاترهای حلقوی توانستند صفحات فولادی ضخیم را به سرعت و با دقت برش دهند و زمان حفاری را بیش از 50٪ کاهش دهند. علاوه بر این، کاترها عمر ابزار بیشتری داشتند که باعث کاهش دفعات تعویض ابزار و صرفه جویی قابل توجهی در هزینه شرکت شد.
مطالعه موردی 2: برش بلوک های آلومینیومی ضخیم
یک سازنده قطعات خودرو باید سوراخ هایی را در بلوک های آلومینیومی با ضخامت 3 اینچ برای قطعات موتور سوراخ کند. آنها از برشهای حلقوی HSS استفاده میکردند، اما با مشکل گرفتگی تراشهها و پرداخت سطحی ضعیف مواجه بودند. پس از تجزیه و تحلیل وضعیت، استفاده از نوع متفاوت برش حلقوی HSS با طراحی تراشه شکن خاص را توصیه می کنیم. برشهای جدید توانستند تراشهها را به طور موثرتری تخلیه کنند و در نتیجه سطح صافتری داشته باشند و عملکرد برش بهتری داشته باشند. سازنده توانست بازده تولید خود را افزایش داده و تعداد قطعات رد شده را کاهش دهد.
نتیجه گیری
در نتیجه، برش های حلقوی برای برش مواد ضخیم بسیار مناسب هستند. کارایی، دقت، کاهش نیاز به برق و عمر طولانیتر ابزار، آنها را در مقایسه با متههای سنتی انتخابی برتر میسازد. با این حال، برای دستیابی به نتایج بهینه، مهم است که چندین فاکتور از جمله نوع مواد، اندازه و هندسه برش، سرعت برش و سرعت تغذیه، و خنک کننده و روانکاری را در نظر بگیرید. با انتخاب برش مناسب و پیروی از تکنیک های مناسب برش، می توانید از کارآمد، دقیق و مقرون به صرفه بودن عملیات برش اطمینان حاصل کنید.
اگر علاقه مند به کسب اطلاعات بیشتر در مورد برش های حلقوی ما هستید یا در مورد مناسب بودن آنها برای کاربرد خاص خود سؤالی دارید، لطفاً با ما تماس بگیرید. تیم کارشناسان ما همیشه آماده کمک به شما در یافتن بهترین راه حل های برش برای نیازهای شما هستند. ما مشتاقانه منتظر فرصتی هستیم تا با شما همکاری کنیم و به شما در دستیابی به اهداف تولیدی خود کمک کنیم.
مراجع
- ASM Handbook, Volume 16: Machining, ASM International
- کتاب مهندسین ابزار و ساخت، ویرایش چهارم، انجمن مهندسین ساخت و ساز
- مهندسی ابزار برش، مسائل مختلف