




سرعت برش چگونه بر روی سطح سوراخ حفر شده توسط یک برش حلقوی تأثیر می گذارد؟
 Dec 12, 2025|
سلام! بهعنوان تامینکننده برشهای حلقوی، اخیراً سؤالات زیادی در مورد اینکه چگونه سرعت برش بر روی سطح سوراخهای حفر شده توسط برشهای حلقوی ما تأثیر میگذارد، دریافت کردهام. بنابراین، فکر کردم که در این موضوع عمیقاً غوطه ور شوم و آنچه را که در طول سالها آموخته ام به اشتراک بگذارم.
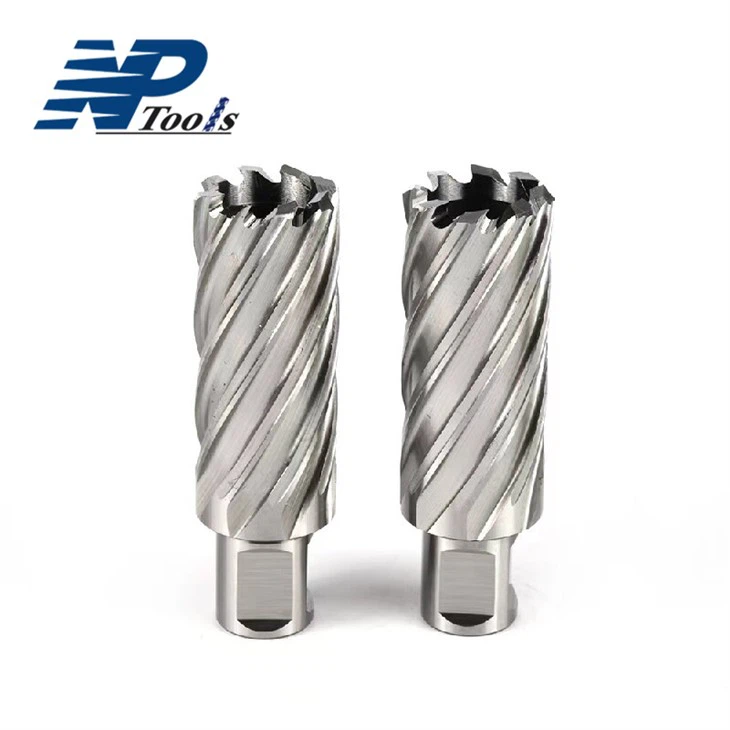
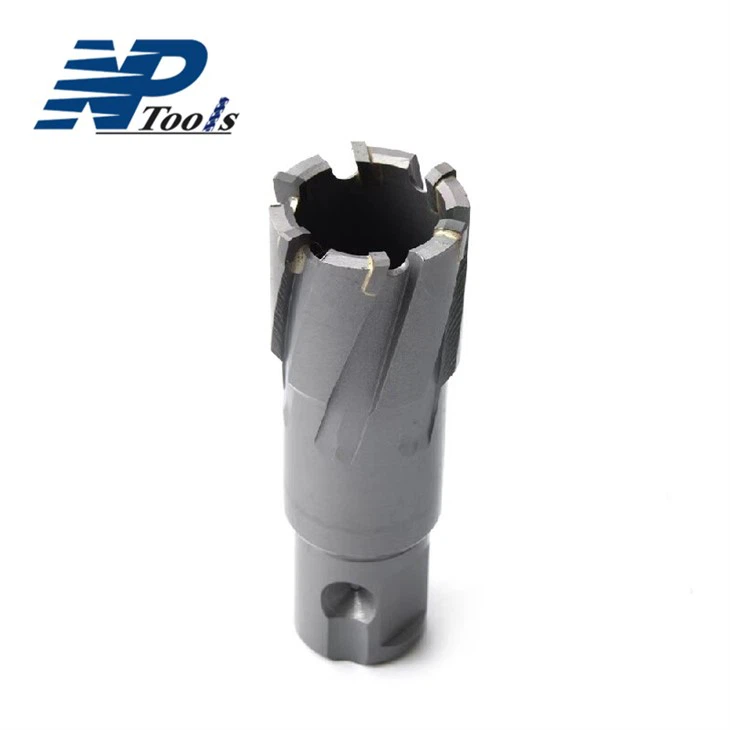
ابتدا بیایید در مورد اینکه برش های حلقوی چیست صحبت کنیم. آنها این ابزارهای فوق العاده جالب هستند که برای سوراخ کردن فلز طراحی شده اند. بر خلاف متههای پیچشی سنتی، برشهای حلقوی فقط اطراف سوراخ را برش میدهند و یک راب در وسط باقی میمانند. این باعث میشود که فرآیند حفاری سریعتر و کارآمدتر شود، بهویژه زمانی که با فلز ضخیم سروکار داریم. ما دو نوع اصلی برش حلقوی را ارائه می دهیم:برش حلقوی TCTوبرش حلقوی HSS. برشهای TCT (Tungsten Carbide Tipped) برای حفاری با سرعت بالا و با دقت بالا عالی هستند، در حالی که برشهای HSS (فولاد با سرعت بالا) مقرون به صرفهتر هستند و برای حفاریهای عمومی به خوبی کار میکنند.
اکنون به موضوع اصلی می پردازیم: چگونه سرعت برش بر روی سطح سوراخ های حفر شده تأثیر می گذارد. پرداخت سطح سوراخ حفاری شده بسیار مهم است، به ویژه در کاربردهایی که برای اتصال مناسب قطعات یا به دلایل زیبایی شناختی، سطح صاف مورد نیاز است.
هنگامی که از کاتر حلقوی استفاده می کنید، سرعت برش به سرعت چرخش کاتر در اطراف سوراخ اشاره دارد. معمولاً با فوت سطح در دقیقه (SFM) یا متر در دقیقه (m/min) اندازه گیری می شود. اگر سرعت برش خیلی کم باشد، ممکن است چند اتفاق بیفتد. اول از همه، ممکن است کاتر نتواند فلز را به طور موثر برش دهد. به جای بریدن تمیز روی فلز شروع به مالش می کند. این عمل مالش گرمای زیادی ایجاد می کند که می تواند باعث سخت شدن فلز در اطراف لبه های سوراخ شود. در نتیجه، سطح سوراخ ناهموار، با سوراخها و نواحی ناهموار خواهد بود. همچنین ممکن است متوجه شوید که فرآیند حفاری بسیار طولانیتر طول میکشد زیرا برش کار خود را به طور موثر انجام نمیدهد.
از سوی دیگر، اگر سرعت برش خیلی زیاد باشد، می تواند مشکلاتی را نیز به همراه داشته باشد. در سرعت های بسیار بالا، کاتر می تواند خیلی سریع بیش از حد گرم شود. دمای بالا می تواند باعث شود که لبه های برش کاتر حلقوی به سرعت فرسوده شوند. هنگامی که لبه های برش فرسوده شوند، نمی توانند برشی صاف ایجاد کنند. در عوض، فلز را پاره میکنند و سطحی ناهموار و ناهموار را پشت سر میگذارند. همچنین در سرعت های بالا، احتمال بریدگی یا شکستن کاتر بیشتر است که می تواند نه تنها سوراخ را خراب کند بلکه به قطعه کار نیز آسیب برساند.
بنابراین، سرعت برش ایده آل چقدر است؟ خب به عوامل مختلفی بستگی دارد. نوع فلزی که سوراخ می کنید یکی از مهم ترین عوامل است. فلزات مختلف سطوح سختی متفاوتی دارند و هر فلز دارای محدوده سرعت برش بهینه است. به عنوان مثال، حفاری از طریق فلزات نرم مانند آلومینیوم معمولاً به سرعت برش بالاتری در مقایسه با سوراخ کردن فلزات سخت مانند فولاد ضد زنگ نیاز دارد.
اندازه کاتر حلقوی نیز مهم است. برش های بزرگتر معمولاً باید با سرعت کمتری نسبت به برش های کوچکتر بچرخند. این به این دلیل است که لبه بیرونی یک کاتر بزرگتر مسافت بیشتری را در یک دور طی می کند، بنابراین اگر خیلی سریع بچرخد، سرعت برش در لبه بیرونی می تواند بیش از حد شود.
عامل دیگر نوع برش حلقوی است که استفاده می کنید. برشهای حلقوی TCT ما معمولاً به دلیل سختی نوکهای کاربید تنگستن، میتوانند سرعت برش بالاتری نسبت به برشهای HSS داشته باشند. برشهای TCT به گونهای طراحی شدهاند که مواد سخت را با سرعتهای نسبتاً بالا برش دهند و در عین حال سطح خوبی را حفظ کنند.
برای تعیین سرعت برش مناسب برای کاربرد خاص خود، می توانید به دستورالعمل های سازنده مراجعه کنید. اکثر اوقات، ما محدوده های سرعت برش توصیه شده را برای برش های حلقوی خود بر اساس مواد و اندازه های مختلف برش ارائه می دهیم. شما همچنین می توانید از ماشین حساب های سرعت برش موجود به صورت آنلاین استفاده کنید. این ماشین حساب ها نوع مواد، قطر برش و سایر عوامل را در نظر می گیرند تا سرعت برش دقیق تری را به شما ارائه دهند.
بگذارید یک مثال واقعی برای شما بیاورم. یکی از مشتریان ما در حال سوراخ کردن یک صفحه فولادی ضخیم برای یک پروژه ساختمانی بود. آنها در ابتدا سرعت برش را خیلی پایین تنظیم کردند زیرا می ترسیدند به کاتر آسیب برساند. اما آنها در نهایت با حفرههای ناهمواری مواجه شدند که برای هموار کردن آنها نیاز به پردازش زیادی داشت. پس از مشاوره با ما، افزایش سرعت برش را به محدوده بهینه برای فولاد ضد زنگ توصیه کردیم. هنگامی که آنها تنظیمات را انجام دادند، سوراخ ها بسیار صاف تر بیرون آمدند و روند سوراخ کردن نیز سریع تر بود.
علاوه بر تنظیم سرعت برش مناسب، کارهای دیگری نیز وجود دارد که می توانید برای بهبود سطح سوراخ های حفر شده انجام دهید. استفاده از خنک کننده مناسب ضروری است. خنک کننده ها به کاهش گرما در طول فرآیند حفاری کمک می کنند، که می تواند از سخت شدن فلز و گرم شدن بیش از حد برش جلوگیری کند. آنها همچنین لبه های برش را روغن کاری می کنند و به کاتر اجازه می دهند که از طریق فلز راحت تر حرکت کند.
نرخ تغذیه مناسب نیز مهم است. نرخ تغذیه سرعتی است که کاتر به داخل فلز فشار داده می شود. اگر نرخ تغذیه بیش از حد بالا باشد، می تواند باعث شود که کاتر به شدت در فلز فرو برود و در نتیجه سطح ضعیفی داشته باشد. اگر خیلی کم باشد، کاتر ممکن است فقط به فلز ساییده شود، همانطور که قبلاً در مورد آن صحبت کردیم.
به عنوان تامین کننده برش های حلقوی، ما همیشه اینجا هستیم تا به شما کمک کنیم تا بهترین نتیجه را بگیرید. فرقی نمیکند ماشینکار حرفهای باشید یا علاقهمند به DIY، ما برش حلقوی مناسب برای نیازهای شما داریم. اگر در مورد سرعت برش، نرخ تغذیه یا هر جنبه دیگری از استفاده از برش های حلقوی ما مطمئن نیستید، در تماس با ما تردید نکنید. ما می توانیم بر اساس درخواست خاص شما مشاوره و راهنمایی دقیقی به شما ارائه دهیم.
اگر شما علاقه مند به خرید برش های حلقوی ما هستید، ما طیف گسترده ای از گزینه ها را متناسب با بودجه و نیازهای مختلف ارائه می دهیم. مابرش حلقوی TCTوبرش حلقوی HSSکیفیت بالایی دارند و با ضمانت عملکرد ما عرضه می شوند. ما متعهد به ارائه بهترین محصولات و پشتیبانی برای اطمینان از موفقیت پروژه های حفاری شما هستیم.
در نتیجه، سرعت برش نقشی حیاتی در تعیین سطح پایان سوراخهای حفر شده توسط یک برش حلقوی ایفا میکند. با درک اینکه چگونه سرعت برش بر فرآیند سوراخ کاری تاثیر می گذارد و با در نظر گرفتن عواملی مانند نوع فلز، اندازه برش و نوع برش، می توانید سطح صاف و با کیفیتی را به دست آورید. اگر سوالی دارید یا اگر آماده خرید هستید، با ما تماس بگیرید. ما مشتاقانه منتظر همکاری با شما هستیم!
مراجع
- کتابچه ماشین آلات، Industrial Press Inc.
- کتابچه راهنمای برش فلز Kennametal Inc.