




چگونه می توان از لبه برش هنگام استفاده از برش حلقوی HSS روی پلاستیک های کربن - فیبر - محافظت کرد؟
 Jun 18, 2025|
من به عنوان تأمین کننده برش های حلقوی HSS ، با سوالات متعددی از مشتریان در مورد چگونگی محافظت از لبه برش هنگام استفاده از این ابزارها بر روی پلاستیک های کربن - فیبر - تقویت شده (CFRP) روبرو شده ام. CFRP یک ماده کامپوزیت با کارایی بالا است که به دلیل قدرت عالی - نسبت به وزن ، مقاومت در برابر خوردگی و سفتی زیاد شناخته شده است. با این حال ، همچنین در مورد ماشینکاری ، به ویژه از نظر محافظت از لبه برش ، چالش های منحصر به فردی را ارائه می دهد. در این وبلاگ ، برخی از بینش ها و نکات عملی ارزشمند را برای کمک به شما در محافظت از لبه برش و گسترش طول عمر برش های حلقوی HSS خود به اشتراک می گذارم.
درک چالش های ماشینکاری CFRP
قبل از اینکه به استراتژی های محافظت از لبه برش بپردازید ، درک این مسئله بسیار مهم است که چرا CFRP برای ماشین بسیار چالش برانگیز است. CFRP از الیاف کربن تعبیه شده در یک ماتریس پلیمری تشکیل شده است. الیاف کربن بسیار سخت و ساینده است ، در حالی که ماتریس پلیمر نسبتاً نرم است. این ترکیب یک ساختار ماده ناهمگن ایجاد می کند که می تواند باعث سایش ناهموار در لبه برش شود.
هنگامی که برش با CFRP در تماس است ، الیاف کربن سخت می توانند به سرعت لبه برش را از بین ببرند و منجر به کسل کننده زودرس شود. علاوه بر این ، ماتریس پلیمر نرم می تواند باعث ایجاد لبه (BUE) شود ، جایی که تراشه های مواد به لبه برش چسبیده اند. BUE نه تنها بر عملکرد برش تأثیر می گذارد بلکه خطر لایه لایه شدن در CFRP را نیز افزایش می دهد ، که می تواند کیفیت قسمت ماشینکاری را به خطر بیاندازد.
انتخاب برش حلقوی HSS راست
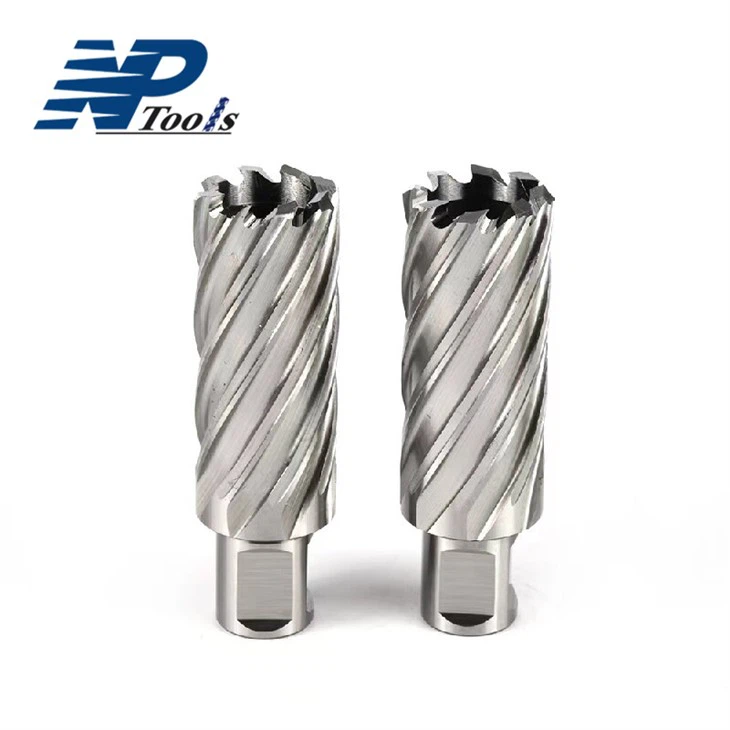
اولین قدم برای محافظت از لبه برش ، انتخاب برش حلقوی HSS مناسب برای کار است.برش حلقوی HSSاز فولاد با سرعت بالا ساخته شده است ، که مقاومت و مقاومت خوبی در برابر سایش دارد. با این حال ، همه برش های حلقوی HSS برابر نیستند.
به دنبال برش هایی با محتوای کبالت بالا باشید. کبالت - غنی شده HSS مقاومت و سختی گرما را بهبود بخشیده و آن را برای ماشینکاری مواد ساینده مانند CFRP مناسب تر می کند. علاوه بر این ، هندسه برش را در نظر بگیرید. برش هایی با یک لبه برش تیز و زاویه ای مناسب می توانند نیروهای برش را کاهش داده و سایش را در لبه به حداقل برسانند.
بهینه سازی پارامترهای برش
پارامترهای برش مناسب برای محافظت از لبه برش ضروری است. هنگام ماشینکاری CFRP با یک برش حلقوی HSS ، باید به سرعت برش ، نرخ خوراک و عمق برش توجه زیادی داشته باشید.
- سرعت برش: سرعت برش پایین به طور کلی هنگام ماشینکاری CFRP توصیه می شود. سرعت برش زیاد می تواند گرمای بیش از حد ایجاد کند ، که می تواند باعث نرم شدن لبه برش و سریعتر شود. بسته به ماده CFRP خاص و قطر برش ، سرعت برش را در محدوده 20 تا 30 متر در دقیقه انجام دهید.
- نرخ تغذیه: نرخ خوراک باید با دقت تنظیم شود تا اطمینان حاصل شود که برش بیش از حد نیست. بیش از حد - سرعت خوراک زیاد می تواند باعث شود که برش از طریق فیبرهای کربن به زور شکسته شود و منجر به افزایش سایش و لایه لایه شدن بالقوه شود. از طرف دیگر ، میزان تغذیه بیش از حد - کم می تواند منجر به مالیدن برش در برابر مواد ، تولید گرما و ایجاد BUE شود. میزان خوراک 0.05 - 0.1 میلی متر در هر دندان نقطه شروع خوبی است.
- عمق برش: محدود کردن عمق برش همچنین می تواند به محافظت از لبه برش کمک کند. عمق کم عمق برش نیروهای برش و میزان گرمای تولید شده را کاهش می دهد. برای ماشینکاری CFRP ، عمق برش 2 - 3 میلی متر معمولاً کافی است.
با استفاده از مایعات برش
برش مایعات نقش مهمی در محافظت از لبه برش هنگام ماشینکاری CFRP دارند. آنها به کاهش اصطکاک ، از بین بردن گرما و ریختن تراشه ها از منطقه برش کمک می کنند.
هنگام انتخاب مایع برش ، یک مایع خنک کننده محلول را انتخاب کنید. آب خنک کننده های محلول در خنک کننده برش و کاهش خطر BUE مؤثر هستند. آنها همچنین دارای خواص روغنکاری خوبی هستند که می تواند سایش را در لبه برش به حداقل برساند. مایع برش را مستقیماً با استفاده از سیستم خنک کننده سیل یا یک سیستم روانکاری مه در منطقه برش بمالید.
دست زدن به ابزار مناسب و نگهداری
علاوه بر استراتژی های فوق ، استفاده از ابزار مناسب و نگهداری نیز برای محافظت از لبه برش مهم است.
- نصب ابزار: اطمینان حاصل کنید که برش حلقوی HSS به درستی در دارنده ابزار نصب شده است. یک برش سست یا نادرست می تواند باعث سایش ناهموار در لبه شود و منجر به خرابی ابزار زودرس شود.
- بازرسی و تیز کردن: به طور مرتب لبه برش را برای علائم سایش مانند تراش ، کسل کننده یا BUE بازرسی کنید. اگر لبه برش سایش قابل توجهی را نشان دهد ، زمان آن است که آن را تیز کنید. تیز کردن باید توسط یک متخصص با استفاده از تجهیزات تیز کننده مناسب انجام شود تا از حفظ هندسه اصلی برش اطمینان حاصل شود.
- انباره: در صورت عدم استفاده ، برش های حلقوی HSS را در یک محیط خشک و تمیز ذخیره کنید. آنها را در برابر رطوبت ، گرد و غبار و سایر آلاینده هایی که می توانند باعث خوردگی و آسیب به لبه برش شوند ، محافظت کنید.
مقایسه با برش های حلقوی TCT
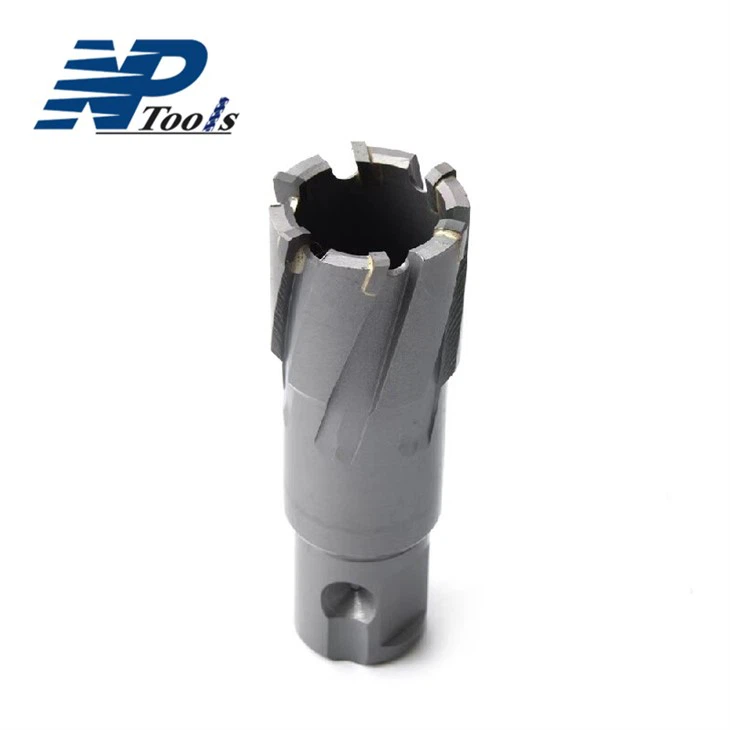
لازم به ذکر است کهبرش حلقوی TCTهمچنین معمولاً برای ماشینکاری CFRP استفاده می شود. برش TCT (کاربید تنگستن - TIPPED) دارای نوک کاربید است که به بدن برش بریده شده است ، که در مقایسه با برش های حلقوی HSS ، سختی و مقاومت در برابر سایش را ارائه می دهد.
در حالی که برش های حلقوی TCT ممکن است در برخی موارد طول عمر طولانی تر و عملکرد بهتری داشته باشند ، اما آنها نیز گران تر هستند. از طرف دیگر ، برش های حلقوی HSS هزینه بیشتری دارند - مؤثر هستند و عملکرد خوبی را برای برنامه های ماشینکاری CFRP کمتر ارائه می دهند. انتخاب بین برش های حلقوی HSS و TCT به نیازهای خاص پروژه شما ، مانند حجم ماشینکاری ، الزامات کیفیت و بودجه بستگی دارد.
پایان
محافظت از لبه برش هنگام استفاده از برش های حلقوی HSS بر روی کربن - فیبر - پلاستیک تقویت شده یک چالش چند منظوره است که به یک رویکرد جامع نیاز دارد. با درک چالش های ماشینکاری CFRP ، انتخاب برش مناسب ، بهینه سازی پارامترهای برش ، استفاده از مایعات برش و تمرین مناسب برای کنترل و نگهداری ابزار ، می توانید طول عمر برش های حلقوی HSS خود را به طور قابل توجهی افزایش داده و کیفیت قطعات ماشینکاری خود را بهبود بخشید.
اگر علاقه مند به کسب اطلاعات بیشتر در مورد برش های حلقوی HSS ما هستید یا در مورد محافظت از لبه برش سؤالی دارید ، لطفاً برای دستیابی به آن احساس راحتی کنید. ما همیشه در اینجا هستیم تا به شما در یافتن بهترین راه حل ها برای نیازهای ماشینکاری خود کمک کنیم.
منابع
- "ماشینکاری پلاستیک تقویت شده فیبر کربن: یک بررسی" ، مجله فرآیندهای تولید
- "فناوری ابزار برش برای مواد کامپوزیت" ، کتابچه راهنمای برش صنعتی