




دشواری برش برش حلقوی HSS روی شیشه - فیبر - پلاستیک تقویت شده چیست؟
 Jun 23, 2025|
من به عنوان تأمین کننده برش های حلقوی HSS ، دست اول شاهد افزایش تقاضا برای ابزارهای برش کارآمد و قابل اعتماد در صنایع مختلف بوده ام. یک ماده ای که در سالهای اخیر محبوبیت قابل توجهی کسب کرده است ، پلاستیک های تقویت شده شیشه - فیبر (GFRP) است. در این وبلاگ ، من به دشواری برش برش های حلقوی HSS در GFRP می پردازم ، به بررسی چالش ها ، راه حل ها و نقشی که محصولات ما در این فرآیند ایفا می کنند.
درک شیشه - فیبر - پلاستیک تقویت شده
شیشه - فیبر - پلاستیک های تقویت شده مواد کامپوزیتی هستند که با تعبیه الیاف شیشه ای در یک ماتریس پلیمری ساخته می شوند. این مواد ترکیبی منحصر به فرد از مقاومت بالا ، وزن کم ، مقاومت در برابر خوردگی و خاصیت عایق الکتریکی عالی را ارائه می دهند. در نتیجه ، GFRP به طور گسترده در صنایعی مانند هوافضا ، خودرو ، دریایی و ساخت و ساز استفاده می شود.
با این حال ، وجود الیاف شیشه ای در GFRP هنگام برش ، چالش مهمی را ایجاد می کند. الیاف شیشه ای بسیار سخت و ساینده هستند که می توانند به سرعت ابزارهای برش را از بین ببرند. علاوه بر این ، ماهیت غیر همگن GFRP ، با الیاف به طور تصادفی در ماتریس توزیع می شود ، دستیابی به یک برش صاف و تمیز را دشوار می کند.
دشواری برش برش های حلقوی HSS در GFRP
سایش ابزار
یکی از چالش های اصلی هنگام استفاده از برش های حلقوی HSS در GFRP ، سایش ابزار است. فولاد پر سرعت (HSS) به دلیل ترکیب خوب سختی ، سختی و اثربخشی ، یک انتخاب محبوب برای ابزارهای برش است. با این حال ، ماهیت ساینده الیاف شیشه ای در GFRP می تواند باعث ساییدگی سریع لبه برش HSS شود.
هنگامی که برش می چرخد و به مواد GFRP نفوذ می کند ، الیاف شیشه ای در برابر لبه برش می مالند و به تدریج آن را پایین می پوشند. این سایش می تواند منجر به کاهش عملکرد برش ، از جمله کاهش سرعت برش ، افزایش نیروی برش و کیفیت پایین سوراخ شود. در موارد شدید ، لبه برش فرسوده حتی ممکن است باعث ایجاد برش یا شکستگی برش شود.
لایه برداری
لایه لایه یکی دیگر از مشکلات مهم در هنگام برش GFRP با برش های حلقوی HSS است. لایه برداری به جداسازی لایه ها در مواد کامپوزیت اشاره دارد ، که می تواند در ورودی یا خروجی سوراخ در طی فرآیند برش رخ دهد.
نیروی برش اعمال شده توسط برش حلقوی HSS می تواند باعث شود که الیاف شیشه ای به ماتریس پلیمر فشار بیاورند و منجر به لایه لایه شدن شوند. این مشکل به ویژه هنگامی که سرعت برش بیش از حد زیاد باشد یا سرعت خوراک خیلی پایین باشد ، برجسته می شود. لایه برداری نه تنها بر کیفیت سوراخ تأثیر می گذارد بلکه یکپارچگی ساختاری مؤلفه GFRP را تضعیف می کند.
لکه دار کردن رزین
لکه دار کردن رزین یک مسئله مشترک هنگام برش GFRP با برش های حلقوی HSS است. در طی فرآیند برش ، گرمای ایجاد شده توسط اصطکاک بین برش و ماده GFRP می تواند باعث شود ماتریس پلیمری ذوب و لکه دار بر روی لبه برش و سطح سوراخ شود.
لکه دار کردن رزین می تواند از بین بردن تراشه ها از منطقه برش دشوار شود و منجر به گرفتگی فلوت های برش شود. این گرفتگی می تواند باعث افزایش بیشتر نیروی برش و دما ، تشدید سایش ابزار و مشکلات لایه لایه شود. علاوه بر این ، لکه دار شدن رزین می تواند بر سطح سوراخ تأثیر بگذارد و آن را خشن و ناهموار کند.
راه حل هایی برای غلبه بر مشکلات برش
روکش ابزار
یک راه حل مؤثر برای کاهش سایش ابزار هنگام استفاده از برش های حلقوی HSS در GFRP استفاده از یک پوشش روی ابزار برش است. پوشش های ابزار می توانند یک لایه سخت و سایش - مقاوم در سطح برش HSS فراهم کنند و آن را از عمل ساینده الیاف شیشه ای محافظت کنند.
انواع مختلفی از پوشش ها برای برش های حلقوی HSS ، مانند تیتانیوم نیترید (قلع) ، کربنیترید تیتانیوم (TICN) و نیترید آلومینیوم (Altin) وجود دارد. این روکش ها می توانند مقاومت سایش را به طور قابل توجهی بهبود بخشند و باعث افزایش عمر ابزار آن و بهبود عملکرد برش می شوند.
پارامترهای برش بهینه
انتخاب پارامترهای برش بهینه برای به حداقل رساندن لایه لایه شدن و لکه دار شدن رزین هنگام برش GFRP با برش های حلقوی HSS بسیار مهم است. سرعت برش ، سرعت خوراک و عمق برش باید بر اساس خواص ماده GFRP و هندسه برش به دقت تنظیم شود.
به طور کلی ، سرعت برش پایین تر و سرعت بیشتر خوراک می تواند به کاهش نیروی برش و جلوگیری از لایه لایه شدن کمک کند. با این حال ، نرخ خوراک نباید خیلی زیاد باشد ، زیرا این می تواند باعث سایش بیش از حد ابزار شود. برای جلوگیری از اضافه بار برش نیز باید عمق برش کنترل شود.
روغن کاری و خنک کننده
استفاده از روغن کاری و خنک کننده در طی فرآیند برش همچنین می تواند به بهبود عملکرد برش برش های حلقوی HSS در GFRP کمک کند. روان کننده ها می توانند اصطکاک بین برش و مواد GFRP را کاهش داده و دمای برش را کاهش داده و سایش ابزار را کاهش دهند.
خنک کننده ها همچنین می توانند به از بین رفتن گرمای تولید شده در طی فرآیند برش کمک کنند و از لکه دار شدن رزین و بهبود تخلیه تراشه جلوگیری کنند. انواع مختلف روان کننده ها و خنک کننده ها در دسترس است ، مانند امولسیون های مبتنی بر آب و خنک کننده های مصنوعی.
نقش برشهای حلقوی HSS ما
ما به عنوان تأمین کننده برش های حلقوی HSS ، ما چالش های مرتبط با برش GFRP را درک می کنیم. به همین دلیل ما طیف وسیعی از برش های حلقوی HSS با کیفیت بالا را که به طور خاص برای برش GFRP و سایر مواد کامپوزیت طراحی شده اند ، توسعه داده ایم.
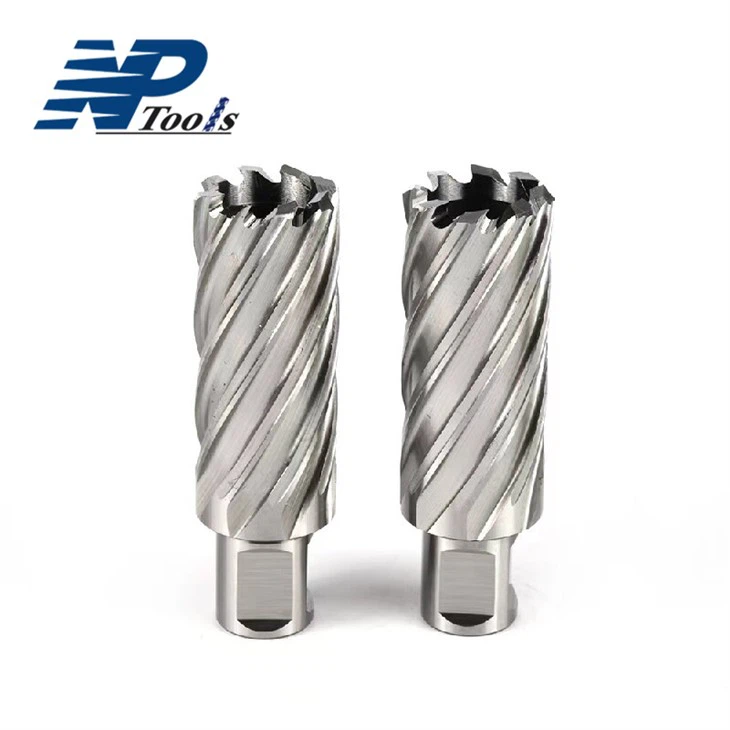
برش های حلقوی HSS ما از فولاد پر سرعت - درجه بالا ساخته شده است که سختی و سختی بسیار خوبی را فراهم می کند. ما همچنین از فن آوری های پیشرفته پوشش در برش های خود استفاده می کنیم تا مقاومت در برابر سایش و عملکرد برش آنها را تقویت کنیم. به عنوان مثال ، مابرش حلقوی HSSبا پوشش TICN ، مقاومت در برابر سایش برتر در مقایسه با برش های HSS بدون پوشش ارائه می دهد ، عمر ابزار را هنگام برش GFRP به طور قابل توجهی گسترش می دهد.
علاوه بر این ، برش های حلقوی HSS ما از هندسه فلوت بهینه شده برخوردار است ، که به بهبود تخلیه تراشه و کاهش خطر گرفتگی کمک می کند. این طرح همچنین به کاهش نیروی برش و جلوگیری از لایه لایه شدن ، اطمینان از برش صاف و تمیز بر روی مواد GFRP کمک می کند.
مقایسه با برش های حلقوی TCT
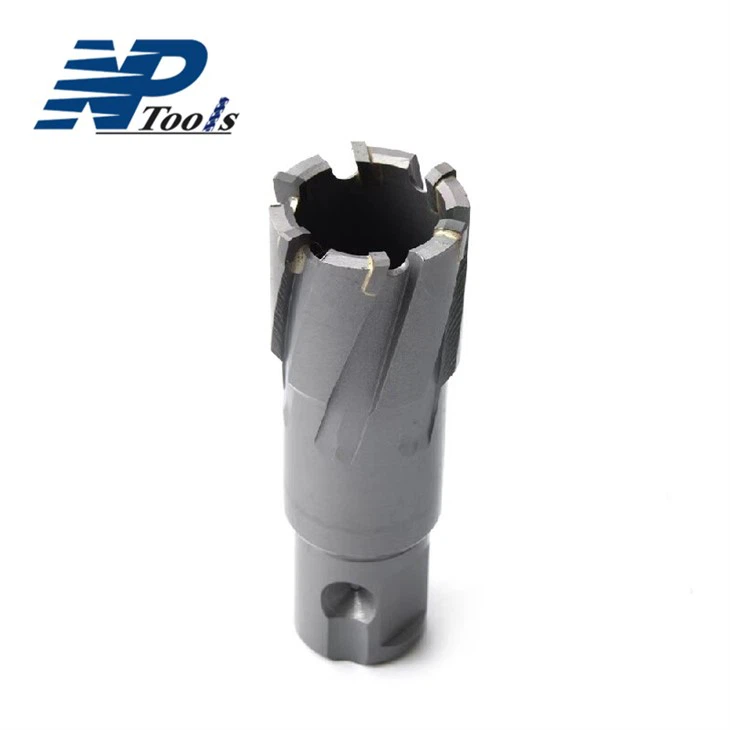
در حالی که برش های حلقوی HSS یک انتخاب محبوب برای برش GFRP است ، گزینه دیگر این استبرش حلقوی TCTبشر برش های حلقوی TCT (Tungsten Carbide Tiped) توسط نوک های کاربید تنگستن بر روی بدنه فولادی ساخته می شود.
کاربید تنگستن ماده ای بسیار سخت تر از فولاد پر سرعت است که هنگام برش مواد ساینده مانند GFRP ، مقاومت در برابر سایش برتر را ارائه می دهد. برش های حلقوی TCT به طور کلی می توانند در مقایسه با برش های حلقوی HSS هنگام برش GFRP به سرعت برش بالاتر و عمر طولانی تر در مقایسه با برش های حلقوی HSS دست یابند.
با این حال ، برش های حلقوی TCT نیز گران تر از برش های حلقوی HSS هستند. در بعضی موارد ، به ویژه برای عملیات در مقیاس کوچک یا هنگامی که هزینه یک نگرانی عمده است ، برش های حلقوی HSS هنوز ممکن است انتخاب ارجح باشد. شرکت ما هم HSS و همبرش حلقوی TCTگزینه ها ، به مشتریان این امکان را می دهد تا بر اساس نیازها و بودجه خاص خود ، مناسب ترین برش را انتخاب کنند.
پایان
برش شیشه - فیبر - پلاستیک های تقویت شده با برش های حلقوی HSS چندین چالش از جمله سایش ابزار ، لایه لایه سازی و لکه دار شدن رزین را ارائه می دهد. با این حال ، با رویکرد درست ، می توان این چالش ها را برطرف کرد. با استفاده از برش های حلقوی HSS با کیفیت بالا ، استفاده از پوشش های مناسب ، انتخاب پارامترهای برش بهینه و استفاده از روغن کاری و خنک کننده ، می توان به برش کارآمد و با کیفیت بالا از مواد GFRP دست یافت.
ما به عنوان یک تأمین کننده ، ما متعهد هستیم بهترین راه حل های برش را برای GFRP و سایر مواد کامپوزیت در اختیار مشتریان خود قرار دهیم. برش های حلقوی HSS ما گزینه ای را برای برش GFRP ارائه می دهد - در حالی که برش های حلقوی TCT ما عملکرد بالاتری را برای برنامه های خواستار تر ارائه می دهند.
اگر در بازار برش های حلقوی HSS با کیفیت بالا هستید یا در مورد برش GFRP سؤالی دارید ، لطفاً با ما تماس بگیرید. ما در اینجا هستیم تا به شما در یافتن ابزار برش مناسب برای نیازهای خاص خود کمک کنیم و پشتیبانی و تخصص مورد نیاز خود را برای دستیابی به بهترین نتیجه در اختیار شما قرار دهیم.
منابع
- Koplev ، P. ، & Ramulu ، M. (1997). حفاری فیبر - پلاستیک های تقویت شده: یک بررسی. مجله فناوری پردازش مواد ، 68 (1 - 3) ، 153 - 163.
- داویم ، JP (ویرایش). (2008). ماشینکاری مواد کامپوزیت. انتشارات وودد.
- ژانگ ، ی. ، و زیتون ، R. (2011). حفاری پلاستیک های تقویت شده با فیبر کربن (CFRP) تولید شده توسط اتوکلاو - یک مرور کلی. مجله بین المللی ابزار و ساخت ماشین ، 51 (1) ، 1 - 12.